Een procesverwarmer die 40 MW afvuurt, stuurt doorgaans 6 tot 10 MW van die energie als voelbare warmte de schoorsteen uit. In chemische fabrieken is de warmtewisselaar die de warmte terugwint zelden het moeilijkste deel van het project. De moeilijke onderdelen zijn het zuurdauwpunt van het rookgas, het vervuilingsgedrag van de processtroom en de omslag tussen maximale snelheid en minimale stabiele werking. Zet die drie op de juiste manier neer en het warmteoverdrachtsoppervlak wordt bijna vanzelf groter.
20 graden Celsius Rookgasdaling die ongeveer één procent van het afgevuurde vermogen oplevert
120-160°C Typisch zwavelzuurdauwpunt in de uitlaatgassen van chemische verwarmers
6-10x Buitenoppervlak van een vinnenbuis tegen een kale buis van gelijke lengte
Waar chemische processen feitelijk warmte verliezen
De terugwinbare warmte in een chemische fabriek verlaat vier stromen: het rookgas van de gestookte verwarming, de uitlaatgassen van de oven en het oxidatiemiddel, het afgas van de exotherme reactor en het condensaat van lagere kwaliteit. Elke taak heeft een andere beperking, en een eenheid die voor de ene taak is ontworpen, zal bij een andere taak slecht presteren.
Begin met een meetcampagne in plaats van een datasheet. Registreer de rookgastemperatuur, zuurstof- en stofbelasting gedurende een volledige productiecyclus, inclusief de branderreinigingscyclus. Een verwarming die op volle snelheid 340 C aangeeft, geeft 's nachts vaak 290 C aan, en die schommeling van 50 C verplaatst de dauwpuntmarge meer dan welke materiaalkeuze dan ook die je later kunt maken.
| Stroom | Typische temperatuur | Dominant risico | Herstelroute |
| Procesverwarmer rookgas | 250 tot 400 C | Zwavelzuurdauwpunt, condensatie bij lage belasting | Voedingswater- of procesvloeistofeconomiser |
| Oven- en drogeruitlaat | 300 tot 600 C | Stofbelasting, kleverige alkaliafzettingen | H-type economiser met vinnen en intrekbare roetblazers |
| Uitlaat voor thermische oxidator | 800 tot 1100 C | Kruip, thermische cycli, zoutoverdracht | Stralingskoeler gevolgd door een restwarmteketel |
| Exotherm reactorafgas | 150 tot 450 C | Condenseerbare corrosieve stoffen, tweefasige stroom | Corrosiebestendige economizer met quench |
| Condensaat en flitsstoom | 90 tot 150 C | Warmte van lage kwaliteit, terugkeer van vervuiling | Gesloten lusvoedingswaterverwarming |
Zuurdauwpunt Stelt de wandtemperatuur van de vloer in
De grenstemperatuur in een chemisch uitlaatkanaal is de temperatuur van de metalen wand, niet de gastemperatuur. Zwaveltrioxide en waterdamp combineren zich in de grenslaag en condenseren als vloeibaar zwavelzuur op elk oppervlak onder het dauwpunt, en de aanval begint bij de vinpunten waar de muur het koudst is.
Zuurdauwpunt: de oppervlaktetemperatuur waarbij zwaveltrioxide en waterdamp in een rookgas condenseren tot vloeibaar zwavelzuur. Bij de uitlaatgassen van chemische verwarmers ligt de temperatuur gewoonlijk tussen 120 en 160 C, en stijgt met het zwavelgehalte in de voeding, het vochtniveau en de overtollige zuurstof.
Het waterdauwpunt ligt veel lager, meestal tussen 45 en 60 C, en is op zichzelf zelden de bindende beperking. Chloridehoudende stromen vormen een afzonderlijk probleem. Waterstofchloride uit gechloreerde voeding of uit zout in afval condenseert als zoutzuur en tast de roestvrije kwaliteiten aan die tien jaar lang als schoon rookgas zouden kunnen overleven.
De praktische opties, grofweg op volgorde van kosten:
- Temper de waterinlaat zodat de koudste buiswand 10 tot 15 C boven het berekende dauwpunt blijft, met behulp van een recirculatieleiding of een economizer-bypass.
- Specificeer buizen van ND-staal of geëmailleerd waarbij de temperatuur van de wand door de belasting onder het dauwpunt komt.
- Gebruik gietijzeren of met polymeer beklede oppervlakken voor waterstofchloride- en chloridezoutstromen, zelfs als dit ten koste gaat van de efficiëntie van de warmteoverdracht.
- Voeg alleen een economisertrap met lage temperatuur toe achter een bypass die de inlaatwatertemperatuur bij deellast kan verhogen. De verschillen tussen lage temperatuur- en gewone economizers zitten meestal in dit controledetail in plaats van in de buizenbundel zelf.
Economist of afvalwarmteketel: stem de eenheid af op het gebruik
Als de teruggewonnen warmte gewenst is als voorverwarmd ketelvoedingswater of als verwarmde procesvloeistof, specificeer dan een economiser. Indien het gewenst is als stoom voor ejectors, reboilers of een turbine, specificeer dan een restwarmteketel of stoomgenerator met warmteterugwinning. De twee zijn niet uitwisselbaar, en een economizer die wordt gevraagd stoom op te wekken, zal binnen enkele maanden na de inbedrijfstelling in zijn buizen beginnen te koken.
Economizer
- Enkelfasig gebruik, laagste kosten per teruggewonnen kW
- Heeft een kookbenadering van 15 tot 30 C nodig om stabiel te blijven
- Beste geschikt wanneer de vraag naar stoom seizoensgebonden of onstabiel is
- Compact, lichter, gemakkelijker achteraf in een bestaand kanaal te monteren
- Gevoelig voor de temperatuur van het inlaatwater bij het uitschakelen
Afvalwarmteketel
- Produceert stoom voor ejectors, reboilers of een turbine
- Vereist een stoomtrommel, niveauregeling en spuipad
- Grotere voetafdruk en hogere kapitaalkosten
- Verwerkt stromen met hoge temperaturen met een stralingsgedeelte
- Heeft recirculatie nodig om de economiser bij lage belasting te beschermen
Een handige controle is de jaarlijkse stoombalans. Als de locatie het hele jaar door de stoom kan verbruiken, betaalt een ketel zich sneller terug. Als de vraag naar stoom seizoensgebonden is, is het verwarmen van voedingswater via een economizer de investering met een lager risico, zelfs als de ketel op papier meer kilowatt zou terugwinnen.
 Procesapparatuur Rookgaseconomiser Voor seizoensgebonden stoomvraag wordt het voedingswater verwarmd met behulp van procesrookgas en wordt de ketelbelasting verminderd terwijl corrosieve of explosieve uitlaatgassen worden verwerkt. Bekijk Product →
 Industriële afvalwarmteterugwinningsketel Voor de vraag naar stoom het hele jaar door, wordt procesafvalwarmte opgevangen om stoom te genereren met aanpasbare ontwerpen voor stoffig of corrosief rookgas. Bekijk Product →
Finned Tubes beslissen over de voetafdruk, tochtverlies en reiniging
Het grotere oppervlak maakt van een acht meter lang kanaalgedeelte een module van twee meter, maar de lamelgeometrie bepaalt hoe vaak de unit moet worden gereinigd en hoeveel ventilatorvermogen dat extra oppervlak kost.
Buitenoppervlak per meter buis, ten opzichte van een kale buis
Kale buis 1.0
H-type vinnen 6.5
Spiraalvormige vinnen 10.5
Indicatieve waarden voor buizen van 32 tot 38 mm. De verhouding verschuift met de vinhoogte, de vinsteek en het aantal vinnen per inch.
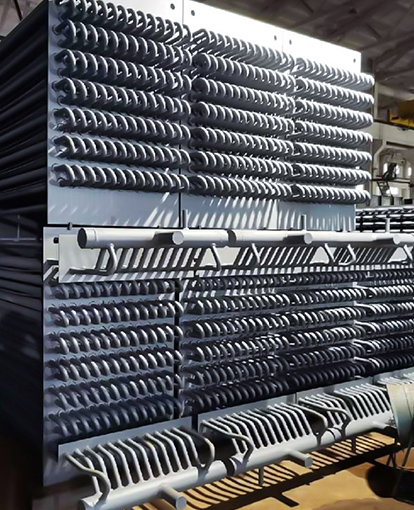
H-type ribbenbuizen lassen twee halve vinnen in een H-vorm aan elke kant van de buis. De gasbanen blijven recht en open, stof valt er doorheen in plaats van een brug te slaan tussen de vinnen, en intrekbare roetblazers kunnen de volledige diepte van de oever bereiken. Buizen met spiraalvormige vinnen hebben meer oppervlak per meter en zijn geschikt voor schoon gas, maar in kleverig alkalisch stof gaat de dichte helling over en stijgt de drukval binnen enkele weken.
Gladde buizen hebben nog steeds een plaats bij toepassingen met zware vervuiling, waarbij een corrosietoeslag, en niet de warmteoverdrachtscoëfficiënt, de wanddikte bepaalt.
De gassnelheid is de stille variabele bij elke selectie. Beneden een snelheid van ongeveer 8 m/s slaat stof neer op de voorste rijen; boven de 12 m/s versnelt de erosie op de eerste twee rijen en neemt de levensduur van de buizen scherp af. Inline-opstellingen vervuilen minder dan gespreide opstellingen, maar dragen iets minder warmte per rij over, wat meestal de juiste handel is in de chemische dienst.
 H-type ribbenbuis voor stofbeladen rookgas H-vormige vinnen beperken de stofafzetting en houden de rookgasweerstand laag, geschikt voor afvalwarmtewisselaars waar vervuiling en snelheidsregeling van belang zijn. Bekijk Product →
Naleving van de code en laskwaliteit zijn inkooprisico's
De naleving van het drukdeel bepaalt wie het thermische ontwerp ondertekent en wie het risico draagt als een buis defect raakt. Het is geen papierwerk dat aan een warmtewisselaar wordt gekoppeld nadat de thermische berekening is voltooid.
- Ontwerpcodestempel: ASME Sectie I voor stoomgenererende eenheden, Sectie VIII Divisie 1 voor niet-gestookte warmtewisselaars.
- Materiaalcertificering volgens EN 10204 3.1 met warmtenummers herleidbaar naar het fabriekscertificaat.
- Lasprocedures en kwalificatiegegevens van lassers worden bijgehouden volgens ISO 3834-2.
- Radiografie of real-time röntgenbeeldvorming van buis-kopverbindingsstukken, met een filmbibliotheek die overeenkomt met de laskaart.
- Hydrotestgegevens en maatrapporten worden vóór verzending afgegeven, niet na aankomst.
Vraag naar de laskaart en de röntgenfoto van de eerste buis-kopverbinding voordat de bestelling wordt geplaatst, niet na de fabrieksacceptatietest.
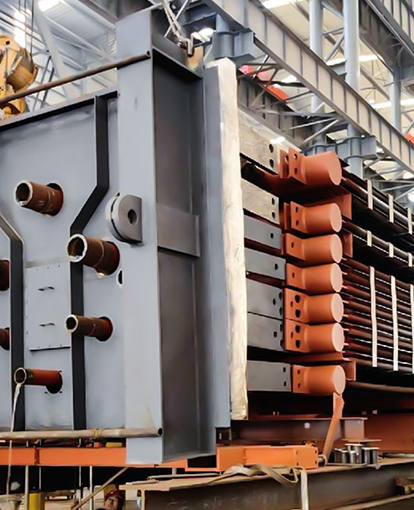
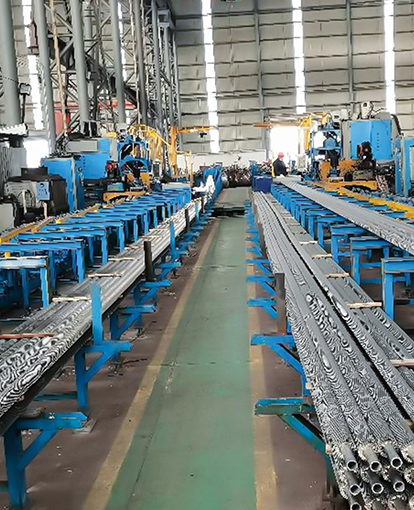
Fabrikanten die in dezelfde fabriek lassen, röntgenfoto's maken en hydrotesten uitvoeren, kunnen dit verzoek tijdens de bieding beantwoorden. Een leverancier met geautomatiseerde laslijnen, röntgenbeeldvorming in huis en een gedocumenteerd kwaliteitssysteem, zoals het team dat hierin wordt beschreven profiel voor productiecapaciteit , is gemakkelijker te controleren dan een handelsbedrijf dat pakketten van verschillende subleveranciers samenstelt.
Een specificatiereeks die de beoordeling overleeft
De meeste mislukte specificaties komen voort uit het vaststellen van het apparatuurtype voordat de procesgegevens zijn vastgelegd. Doorloop deze vijf stappen in volgorde en het thermische ontwerp volgt zonder discussie.
- Corrigeer de plicht en het turndownbereik. Vermeld de teruggewonnen warmte in kW op vol vermogen, op 70 procent en op minimaal stabiel vermogen, en bevestig welke van de drie de oppervlakte bepaalt.
- Karakteriseer de stroom. Samenstelling, zwavelgehalte, vocht, chloridegehalte en stofbelasting, waarbij het zuurdauwpunt wordt berekend in plaats van aangenomen.
- Stel de knijp in. Kies de uitlaatgastemperatuur 10 tot 15 C boven het berekende dauwpunt en controleer vervolgens de waterzijdige benadering bij deellast, niet alleen bij ontwerpsnelheid.
- Selecteer het oppervlak. Kies het vinnentype op basis van de stofbelasting, stel de gassnelheid in tussen 8 en 12 m/s en bepaal tegelijkertijd de roetblazers of waterwastoegang.
- Slotinspectie en levering. Voeg een vervuilingstoeslag toe van 10 tot 20 procent extra oppervlak en bevestig de laskaart, NDO-scope en hydrotestschema in de inkooporder.
Veelgestelde vragen van chemische procesingenieurs
Wat is de minimale veilige rookgasuitlaattemperatuur voor een economizer van een chemische fabriek?
Het volgt het zuurdauwpunt in plaats van een vast getal. Met tien procent vocht en een laag zwavelgehalte ligt het dauwpunt rond de 120 C; Door de zware zwavel in de voeding wordt de temperatuur boven de 150 C gebracht. Houd het uitlaatgas 10 tot 15 C boven de berekende waarde en temper de waterinlaat zodat de koudste wand bij deellast vrij blijft van condensatie.
Welke lamellenbuis is geschikt voor stofrijke chemische uitlaatgassen?
H-type lamellenbuizen in een inline-opstelling. De rechte gasbanen zijn bestand tegen overbrugging en dankzij de open steek kunnen intrekbare roetblazers de volledige diepte van de oever reinigen. Buizen met spiraalvormige vinnen zijn alleen de betere keuze als de stroom schoon is en de voetafdruk de bindende beperking is.
Kan een restwarmteketel op 40 procent belasting draaien?
Ja, op voorwaarde dat het ontwerp is voorzien van recirculatie van de economizer, niveauregeling met drie elementen in de trommel en een bypass-demper die de inlaattemperatuur van de verdamper bij lage belasting boven het dauwpunt houdt. Zonder recirculatie wordt de economiser het eerste onderdeel dat faalt tijdens de winterstop.
Hoeveel vervuilingstoeslag moet worden gespecificeerd?
Tien tot twintig procent extra oppervlak voor schoon gas en tot vijfentwintig procent voor kleverig alkalisch stof, altijd gecombineerd met toegang aan de gaszijde voor reiniging. Het kopen van een extra oppervlak zonder toegang tot de schoonmaak is de meest voorkomende specificatiefout in de chemische dienstverlening.