Industriële warmteoverdracht
Op een gasgestookte ketel van 120 ton per uur bevindt het rookgas dat de economizer verlaat zich rond de 145 C. Als u die economizer omzeilt, draait dezelfde schoorsteen op ongeveer 260 C. Het dichten van dat gat van 115 K is ongeveer vijf procent van de brandstofrekening waard, elk uur dat de installatie draait.
Die kloof is waar het bij industriële warmteoverdracht werkelijk om draait. Het is zelden een kwestie van exotische legeringen of nieuwe thermodynamica; het is een kwestie van oppervlakte, gassnelheid, vervuilingstolerantie en waar het metaal in het kanaal zit. Als je die vier goed hebt, presteert een eenvoudig ontwerp beter dan een elegant ontwerp dat binnen zes weken solide aansluit.
In de onderstaande paragrafen worden de mechanismen, de hardware, de selectiestappen en de cijfers besproken die bepalen of een project wordt goedgekeurd of op de plank wordt gelegd.
Wat industriële warmteoverdracht werkelijk omvat
Industriële warmteoverdracht is the controlled movement of thermal energy between a hot stream, a cold stream and the metal separating them, and in heavy industry the hot stream is almost always flue gas on its way to the stack.
Definitie: industriële warmteoverdracht is het ontwerp van oppervlakken en stroompaden die warmte van verbrandingsgas, procesuitlaat of stoom naar een bruikbare vloeistof verplaatsen, snel genoeg om de apparatuur te betalen en zacht genoeg om de buiswand boven de corrosiegrens te houden.
Drie mechanismen delen de taak. De straling domineert boven ongeveer 800 C, wat ovengebied is. Geleiding door de buiswand is bijna nooit het knelpunt, omdat een koolstofstalen wand van 3 mm bij 400 C een verwaarloosbare weerstand toevoegt. Convectie aan de gaszijde veroorzaakt de schade.
Schoon rookgas bij 10 tot 15 m/s geeft een filmcoëfficiënt van grofweg 30 tot 60 W/m2K. De water- of stoomzijde van dezelfde buis loopt boven de 1000 W/m2K. Omdat de weerstanden in serie toenemen, heeft de gaskant ongeveer 90 procent van het probleem in handen, en elke stroomafwaartse ontwerpbeslissing volgt uit dat ene feit.
1% geschatte brandstofbesparing per 20 K daling van de schoorsteentemperatuur
4-8x buitenoppervlak toegevoegd door H-type of spiraalvinnen
18-30 maanden van typische eenvoudige terugverdientijd op een economizer-retrofit
Het praktische gevolg is eenvoudig. Voeg een gebied aan de gaszijde toe, houd de gassnelheid hoog genoeg om de vinnen te schuren, maar laag genoeg om erosie te voorkomen, en accepteer dat de buiswand dicht bij de watertemperatuur zal lopen. Al het overige zijn details.
De oppervlakken die uw warmteoverdrachtsnelheid bepalen
Het oppervlak aan de gaszijde is waar een warmteterugwinningsontwerp wordt gewonnen of verloren, dus ribbenbuizen, economizerbanken en HRSG-modules worden beoordeeld op dezelfde drie getallen: oppervlaktedichtheid, gassnelheid en vervuilingstolerantie.
| Element | Typische plicht | Uitgang aan gaszijde | Dominant risico |
| Kale buizenbank | Kleine economizer of luchtvoorverwarmer | 180 tot 220 C | Lage oppervlaktedichtheid, grote voetafdruk |
| H-type ribbenbuis | Economizer in ashoudend rookgas | 150 tot 190 C | Asoverbrugging tussen vinparen |
| Spiraalvormige vinnenbuis | Economizer voor schone gassen, HRSG-verdamper | 120 tot 160 C | Vinwortelcorrosie nabij het dauwpunt |
| HRSG-module | Gecombineerde cyclusuitlaat | 80 tot 100 C stapel | Thermische spanning bij temperator en trommel |
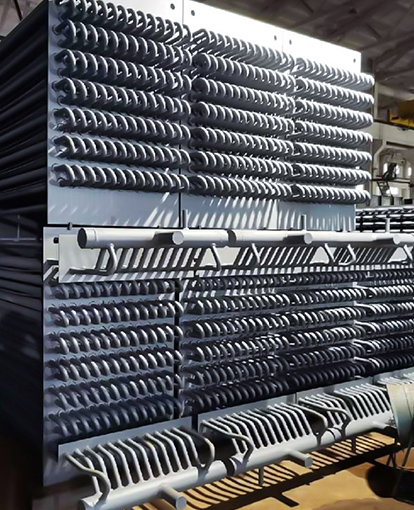
H-type vinnen worden in paren gelast met een rechte gasbaan ertussen, en daarom overleven ze steenkool en biomassa-as die een dichte spiraalvormige oever zouden verstoppen. Spiraalvinnen geven een groter oppervlak per meter en betere prestaties bij schoon gas, maar zijn moeilijker schoon te maken en veel minder vergevingsgezind voor koude plekken.
Het detail dat het vaakst wordt gemist, is de vinefficiëntie. Lange, dunne vinnen geleiden bij hoge temperaturen slecht over hun lengte, waardoor het effectieve gebied kleiner is dan het geometrische gebied. Als een datasheet een gebied vermeldt zonder een vin-efficiëntiecijfer, vraag er dan naar voordat u de prijzen vergelijkt. Een aparte opmerking over hoe lamellenbuizen de efficiëntie van de warmteoverdracht verhogen loopt meer gedetailleerd door de oppervlakteberekening.
 H-type ribbenbuis voor zeer efficiënte warmteoverdracht Hoogfrequent gelaste H-vormige vinnen vergroten het verwarmingsoppervlak en zijn bestand tegen stof, waardoor de efficiëntie van de vinnen de moeite waard is om te controleren voordat u de opties voor warmteoverdracht vergelijkt. Bekijk Product →
Vuistregel: als de as plakkerig is, kies dan de vingeometrie met de breedste gasbaan die je je kunt veroorloven, en koop vervolgens het verloren gebied terug met een diepere oever in plaats van een dichtere vinsteek.
Waar de hitte feitelijk ontsnapt
De meeste centrales verliezen op drie plaatsen herstelbare warmte: de schoorsteen, hete oppervlakken die na een aanpassing nooit opnieuw zijn geïsoleerd, en spuiwater of condensaat dat wordt gedumpt in plaats van teruggestuurd.
De moeite waard om te herstellen
- Rookgas boven 180 C bij vollast
- Continu spuien boven 5 procent van de stoomstroom
- Terugstromend condensaat boven 90 C
- Verliezen van condenspotten op een header die 24/7 draait
Meestal niet de moeite waard
- Intermitterende uitlaatgassen van batchprocessen
- Gas onder het zuurdauwpunt zonder corrosietoeslag
- Oppervlakteverliezen op lijnen die al onder de 50 C huidtemperatuur zijn
- Kleine beekjes die een eigen pomp en regelcircuit nodig hebben
Twee cijfers bepalen hoe ver de gastemperatuur kan worden opgevoerd. Het zure dauwpunt bepaalt de bodem: met 1 tot 2 procent zwavel beginnen de waterdamp en SO3 ergens tussen de 120 en 150 C op de vinnen te condenseren. Het knelpunt bepaalt de praktische limiet voor de stoomproductie, meestal 8 tot 15 K tussen het uittredende gas en het verzadigen van de stoom.
Opmerking ter plaatse: een 12 K lagere gasuitlaat lijkt op papier een vrije efficiëntie, maar als de vinwortel 300 uur per jaar onder het dauwpunt blijft, wordt de buis vervangen lang voordat de brandstofbesparing is opgelopen.
Wanneer het gas boven ongeveer 500 C is, is een economizer volkomen het verkeerde instrument. Die taak hoort bij een restwarmteketel die stoom genereert of een procesvloeistof verwarmt, en de beslissing wordt veel meer bepaald door de stoombalans van de fabriek dan door de gasgegevens.
 Industriële afvalwarmteketel voor rookgasrecuperatie bij hoge temperaturen Voor rookgassen boven het economizerbereik recupereert deze ketel warmte om stoom te genereren en past hij zich aan aan stof, corrosie en fluctuerende bronnen. Bekijk Product →
Apparatuur afstemmen op de taak
De uitrustingskeuze volgt eerst de gasconditie en vervolgens de stoom- of watervraag, nooit andersom.
- Herstel de gasgegevens: stroom, temperatuur, samenstelling, stofbelasting, dauwpunt en hoe alle vier schakelen tussen zomer en winter.
- Stel de doeluitlaattemperatuur in met een corrosiemarge, niet op het theoretische optimale.
- Bepaal het oppervlak met een eerlijke vervuilingsfactor, ongeveer 0,005 tot 0,01 m2K/W voor schoon gas en twee tot drie keer zo hoog als voor oliestook of biomassa.
- Controleer de lay-out en aansluiting: kanaalruimte, ventilatorkop, trommelhoogte, bypass-opstelling en fysieke toegang voor reiniging.
In stap drie en vier gaan budgetten verloren. Een apparaat dat geschikt is voor schoon gebruik en dat zonder roetblazer wordt geïnstalleerd, heeft binnen twee jaar een ongeplande uitval nodig, en de kosten om er later een toe te voegen overtreffen meestal het prijsverschil tussen een goedkoop ontwerp en een goed ontwerp.
Bij EPC-werk is de interface net zo belangrijk als het thermische ontwerp. Kanaalovergangen, dilatatievoegen, steunstaal en instrumentatie moeten allemaal in 3D worden opgelost voordat de fabricage begint. Daarom bespaart een leverancier die tekeningen kan omzetten en de warmte-inbreng in eigen huis kan verifiëren een project meer tijd dan een leverancier die simpelweg een lagere prijs per ton opgeeft. Het bedrijfsprofiel zet deze technische reikwijdte gedetailleerder uiteen.
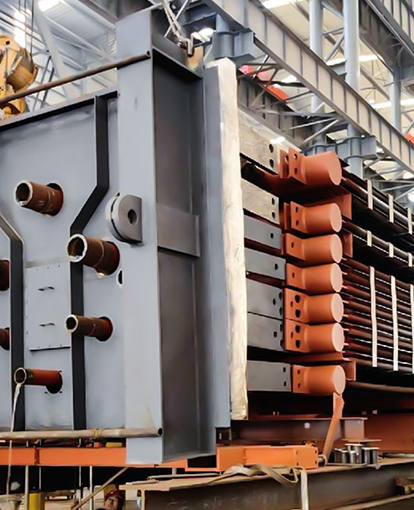
 Rookgaseconomiser voor ketelstaart Herwint de warmte uit de staart van de ketel om het voedingswater voor te verwarmen, het brandstofverbruik te verminderen en geschikt te maken voor ketelsystemen voor steenkool, gas, olie, biomassa of restwarmte. Bekijk Product →
Een ontwerp dat drie procent meer efficiëntie oplevert, maar ieder kwartaal een schoonmaakonderbreking afdwingt, is geen verbetering. Het is een onderhoudscontract met een warmteoverdrachtsvoorzetstuk.
De economie lezen voordat u zich ertoe verbindt
De terugverdientijd van industriële warmteoverdrachtsapparatuur wordt gedomineerd door de jaarlijkse bedrijfsuren en de brandstofprijs, en niet door kleine verschillen in thermische efficiëntie.
8000 uur/jr 14 maanden
6000 uur/jr 19 ma
4000 uur/jr 28 maanden
2000 u/jr 56 maanden
Eenvoudige terugverdientijd in maanden voor een verlaging van de schoorsteentemperatuur met 20 K, gas voor ongeveer 6 USD per MMBtu, vóór onderhouds- en uitvalkosten.
Drie factoren bepalen of de zaak een beoordelingsvergadering overleeft:
- Bedrijfsuren bij realistische belasting, geen nominale uren.
- Brandstofkosten gedurende de levensduur van de apparatuur, met een gevoeligheidscontrole voor de helft van de huidige prijs.
- Reinigings- en inspectiekosten, inclusief de uitvaldagen die het verbruikt.
Voeg vroegtijdig naleving van drukonderdelen toe. ASME- of PED-documentatie, traceerbaarheid van materialen en inspectie door derden veranderen zelden het thermische ontwerp, maar ze kunnen het leveringsschema met maanden verschuiven als ze worden verhoogd nadat de tekening is bevroren.
De korte versie: meet het gas, respecteer het dauwpunt, maat op vervuiling en controleer de draaiuren voordat je efficiëntiecijfers vergelijkt.
Veelgestelde vragen
Wat is het verschil tussen een economizer en een stoomgenerator met warmteterugwinning?
Een economizer verwarmt voedingswater zonder de fase te veranderen, meestal met behulp van rookgas van 200 tot 400 C. Een stoomgenerator met warmteterugwinning produceert stoom en bevat meestal economizer-, verdamper- en oververhittersecties in één behuizing, waarbij uitlaatgassen van gasturbines of hogetemperatuurprocessen worden teruggewonnen.
Op welke stapeltemperatuur moet ik mikken?
Zo laag als het zuurdauwpunt en het knelpunt dit toelaten. Voor laagzwavelig gas is dit vaak 120 tot 150 C; voor hoogzwavelige stookolie kan deze 160 C of hoger zijn, tenzij er corrosiebestendige vinnen zijn gespecificeerd.
Hoe voorkom ik dat lamellenbuizen vervuilen?
Zorg ervoor dat het vintype overeenkomt met de as, houd de gassnelheid binnen het bereik van 8 tot 12 m/s en installeer roetblazers met voldoende rijstroken om de buiswand te bereiken. H-type vinnen met brede gasbanen zijn de veiligere keuze onder 300 C, waar as plakkerig is.
Kan warmteterugwinningsapparatuur achteraf in een bestaand kanaal worden ingebouwd?
Ja, als de ventilatorkop en de kanaalruimte dit toelaten. De meeste retrofits hebben een bypass nodig voor het uitschakelen en schoonmaken, en het extra tochtverlies van 0,5 tot 1,5 kPa moet meestal worden betaald met een ventilatorupgrade of een grotere stapel.
Thermisch ontwerp is een compromis tussen oppervlakte, snelheid en zuiverheid. Kies er twee en de derde factureert u later.