Een stoomsproeier is een goedkoop stuk pijp tot het moment dat het tegen zijn steunen begint te hameren, en tegen die tijd voedt de tank waarin het zit meestal een productielijn.
Neem een tank van 20 kubieke meter die in 45 minuten van 15 graden Celsius naar 80 graden Celsius moet gaan. Het vermogen bedraagt ongeveer 2.000 kW. Bij 6 bar g, waarbij condensaat dicht bij de tanktemperatuur uittreedt, geeft één kilogram stoom ongeveer 2.400 kJ op zodra de voelbare warmte wordt toegekend, dus de besprenkeling moet ongeveer 3,0 t/u passeren. Dat ene getal bepaalt de boring, het aantal gaten en de snelheid die de buis moet overleven.
Maak het te klein en de batch bereikt nooit de temperatuur. Maat het te groot en de pijp fluit, trilt en scheurt binnen een paar seizoenen tussen de gatenrijen.
Wat een Steam Sparger doet
Een stoomsproeier is een direct-contactverwarmer: een geboorde pijp die in een met vloeistof gevuld vat wordt gestoken, waardoor stoom wordt geïnjecteerd en gecondenseerd in de vloeistof zelf.
Definitie: een stoomsproeier, ook wel sproeipijp genoemd, is een geperforeerde stoominjectiepijp die uitmondt onder het vloeistofoppervlak van een tank of vat. Warmte beweegt door directe condensatie op het belgrensvlak in plaats van door een metalen wand.
Hoe de warmteoverdracht werkt
Stoom verlaat elk gat als een straal met hoge snelheid, breekt in belletjes en stort in als de latente warmte in de omringende vloeistof terechtkomt. Er is geen muur die de stoom van het product scheidt, waardoor de efficiëntie op het injectiepunt bijna 100 procent bedraagt. De beperkingen liggen elders: het condensaat verdunt de batch, de vloeistof kan de verzadigingstemperatuur van de stoom bij toevoerdruk niet overschrijden en de mengenergie moet uit de jets zelf komen.
Waar spargers worden gebruikt
- Tanks in voedsel- en drankenfabrieken wassen, spoelen en ter plekke reinigen
- Onderdelenwas- en fosfateringsbaden in metaalafwerking
- Ketelvoedingswaterontluchters en condensaattanks
- Waterzuiverings- en neutralisatiebassins
3,0 t/u Stoom voor een tank van 20 m3 in 45 minuten bij 6 bar eff
4-8 mm Typische diameter van het spoelgat
300 mm Minimale onderdompeling onder de waterlijn
De meeste spargers werken op stoom tussen 2 en 8 bar g en halen een snelheid van 500 kg/u tot 15 t/u. Het ontwerpvenster is dus ruim, maar de faalwijzen zijn consistent.
Het dimensioneren van de Sparger: stoombelasting, boring en gatoppervlak
De maatvoering van Sparger komt neer op drie cijfers, en al het andere, inclusief geluid en trillingen, volgt daaruit: stoommassastroom, boring van de sproeipijp en totaal gatoppervlak.
Stoomstroom komt uit de energiebalans. Vermenigvuldig de vloeibare massa plus het waterequivalent van de tankwand met de soortelijke warmte en de temperatuurstijging, deel door de verwarmingstijd om kW te krijgen en deel vervolgens door de warmte die elke kilogram stoom vrijkomt: de latente warmte bij toevoerdruk plus de voelbare warmte die het condensaat opgeeft op weg naar de vloeistoftemperatuur.
Stoomstroom (kg/u) = 3600 x vermogen (kW) / (latente warmtegevoelige warmte)
Bij 6 bar g is die noemer grofweg 2.400 kJ/kg. Bij 3 bar g daalt het tot ongeveer 2.250 kJ/kg, en de sparger heeft voor dezelfde taak ongeveer 7 procent meer stoom nodig. Voeg 5 tot 10 procent toe voor warmteverliezen vanaf het tankoppervlak.
| Parameter | Typische waarde | Waarom het ertoe doet |
| Stoomsnelheid in de pijp | 20-25 m/s | Hoger veroorzaakt geluid en erosie, lager betekent een te grote buis |
| Uitgangssnelheid van het gat | 25-30 m/s | Houdt jets stabiel en beperkt trillingen |
| Diameter gat | 4-8 mm | Kleine gaten pluggen met schaal, grote gaten worden ongelijkmatig verwarmd |
| Onderdompeling | Minimaal 300 mm | Ondiepere gaten spatten en drogen uit |
| Vrije ruimte boven de tankvloer | 100-200mm | Voorkomt het opnemen van slib en slibvorming |
| Afwijzing | 3:1 tot 5:1 | Daaronder wordt de verdeling langs de buis ongelijkmatig |
Gatenpatroon en lay-outregels
Het gatenpatroon bepaalt of een tank gelijkmatig verwarmt of een gradiënt van 10 tot 15 graden Celsius ontwikkelt van het ene uiteinde naar het andere.
- Stel de boring van de maximale stoomstroom in op 20 tot 25 m/s en controleer vervolgens of dezelfde pijp niet onder de 10 m/s zakt bij minimale draaiing.
- Bereken het totale gatoppervlak vanaf de uitgangssnelheidslimiet en voeg vervolgens 50 tot 100 procent meer gaten toe om gedeeltelijke verstopping mogelijk te maken.
- Schik de gaten in twee verspringende rijen van 45 graden onder de horizontale lijn, of in een enkele rij naar beneden gericht. Kijk ze nooit naar boven.
- Ruimtegaten met een tussenruimte van 8 tot 12 diameters over de volledige lengte van het traject, zodat de jets de tank bestrijken in plaats van één hoek.
- Laat de leiding teruglopen in de richting van de inlaat en laat het onderste uiteinde leeglopen, zodat condensaat zich niet als een slak kan verplaatsen wanneer de klep opent.
Een sparger is geen mengapparaat. Als er geen andere beweging bestaat, moeten de jets het hele volume bestrijken, wat normaal gesproken een langere straal betekent met meer kleinere gaten in plaats van een korte pijp met een paar grote.
Mislukkingsmodi en hoe sparging zich verhoudt
Drie storingen zijn verantwoordelijk voor de meeste uitvaltijd van de besproeiing: waterslag bij het opstarten, scheuren door thermische vermoeidheid tussen de gatenrijen en trillingsschade aan steunen en aftakkingen.
- Kloppen wanneer de stoomklep opengaat, wijst erop dat er condensaat in de leiding zit. Monteer een afvoerzak aan de onderkant en open de klep langzaam.
- Scheuren die na 12 tot 24 maanden tussen de gaten uitstralen, betekenen dat de bovenkant van de buis tussen nat en droog wisselt. Verhoog de onderdompeling of span de niveaucontroleband aan.
- Versleten steunen en gescheurde taklassen zijn het gevolg van trillingen. Breng de uitgangssnelheid van het gat onder de 30 m/s en voeg een geleider toe nabij het middelpunt.
- Een hete zone nabij de inlaat met koude vloeistof verderop betekent te weinig gaten met een te grote diameter. Bereken eerst het totale gatoppervlak opnieuw.
Stoomspuwen
- Laagste kapitaalkosten: een geboorde leiding, een regelklep en een afvoer
- Geen warmteoverdrachtsoppervlak dat kan vervuilen
- Condensaat verdunt de batch en moet in het recept worden opgenomen
- Afwijzing depends entirely on hole design
Indirecte verwarming
- Stoom en product blijven gescheiden, dus geen verdunning
- Regeling binnen 1 tot 2 graden C van het instelpunt is haalbaar
- Het warmteoverdrachtsoppervlak is vervuild en moet worden gereinigd
- Hogere kapitaalkosten en een grotere voetafdruk
Doorborrelen is de goedkoopste manier om een vloeistof te verwarmen en de minst controleerbare. Wanneer het proces de laatste twee graden nodig heeft, kan een sparger alleen deze niet behalen.
Materialen, codes en inkoopcontroles
Voor water en de meeste procesvloeistoffen is 316L roestvrij staal met een minimale wanddikte van schema 40 de praktische standaard voor een sproeibuis. Koolstofstaal is alleen acceptabel in gesloten, behandelde systemen waarin de waterchemie wordt gecontroleerd.
| Dienst | Aanbevolen materiaal | Praktische opmerkingen |
| Behandelde water- en condensaattanks | Koolstofstaal SA-106 Gr B | Laagste kosten, laat een corrosietoeslag van 1,5 mm toe |
| Proceswater, licht zuur of alkalisch | 316L roestvrij | Standaardkeuze voor voedsel- en farmaceutische toepassingen |
| Pekel, zeewater, chloridehoudend water | Duplex 2205 of 6Mo | Austenitische kwaliteiten riskeren chloride-spanningscorrosie boven 60 graden Celsius |
| Stoomkoppen voor hoge temperaturen | Gelegeerd staal zoals P11 of P22 | Zorg ervoor dat de specificatie van de moederlijn en de lasprocedures overeenkomen |
- Bevestig welke leidingcode van toepassing is op de lijn: ASME B31.1 voor stroomleidingen, B31.3 voor procesleidingen.
- Vraag naar de gatenpatroontekening met diameter, afstand, aantal rijen en plaatstolerantie.
- Vereist een hydrostatische test bij 1,5 maal de ontwerpdruk en inspectie door middel van kleurstofpenetratie van de gatenrijen op kritische lijnen.
- Vraag materiaalcertificaten aan volgens EN 10204 3.1 en een laskaart met laskwalificatierecords.
- Koop bij een fabrikant die dat wel kan bevestig de warmte-inbreng en converteer 3D-lay-outmodellen voordat het lassen begint, aangezien daar het meeste nabewerking ter plaatse begint.
Een besproeiingsleiding is een drukonderdeel. Het moet worden gekocht met dezelfde documentatie als elk ander drukonderdeel in het stoomsysteem, zelfs als het lijkt op een stuk geboorde pijp.
Het warmteterugwinningssysteem achter de Sparger
In de meeste fabrieken wordt de stoom die een besproeier injecteert niet voor dit doel gegenereerd. Het wordt teruggewonnen uit uitlaatgassen of procesafvalwarmte, en dat is wat de economie doet werken.
Een sparger-specificatie komt meestal met de stoombron al vast: een stoomgenerator met warmteterugwinning op de uitlaat van een gasturbine, een afvalwarmteketel stroomafwaarts van een oven of oven, of een stoomleiding van een fabriek. Het terugwinnen van nog eens 10 procent van de warmte in het rookgas verandert de terugverdientijd van een besproeiingsinstallatie van jaren in maanden, en verhoogt vaak de beschikbare druk bij de besproeiingsinstallatie, waardoor het temperatuurbereik dat de tank kan bereiken groter wordt.
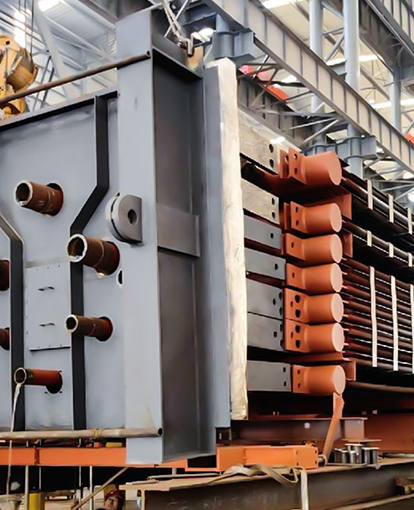
 Industriële afvalwarmteketel voor HRSG-rookgasterugwinning Past zich aan staal-, chemicaliën-, cement- en smeltrookgas aan, waarbij restwarmte wordt teruggewonnen met flexibele stoomcapaciteit en corrosiebestendige ontwerpen. Bekijk Product →
De herstelketen is net zo belangrijk als de sparger zelf. Lamellenbuizen vormen het basiselement voor warmteoverdracht in zowel economizers als stoomgeneratoren met warmteterugwinning, en de keuze tussen H-type-, spiraal- en warmtepijpontwerpen bepaalt hoeveel vervuiling een unit verdraagt en hoe gemakkelijk deze kan worden gereinigd. In stoffig rookgas houdt een H-type lamellenbuis de gasbanen recht en is gemakkelijker te roetblazen, terwijl de spiraalvormige lamellenbuis meer oppervlak in hetzelfde volume verpakt en geschikt is voor schoner gas.
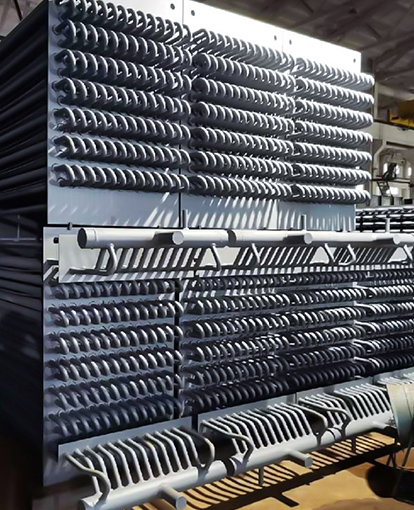
 Spiraalvormige lamellenbuis voor ketel- en afvalwarmteterugwinning Hoogefficiënte warmtewisselingscomponent met aanpasbare lamelgeometrie, geschikt voor schonere rookgassen waar een compact warmteoverdrachtsoppervlak nodig is. Bekijk Product →
Stroomafwaarts van de buizenbundel doet de economizer het werk bij lage temperaturen, waarbij de laatste bruikbare warmte uit het rookgas wordt gehaald voordat dit de schoorsteen bereikt. In procesapparatuur moeten uitlaatgassen, koude-end-corrosie en zuurdauwpunt worden afgewogen tegen de extra teruggewonnen warmte.
 Economizer voor chemische en petrochemische procesapparatuur Rookgas Herwint afvalwarmte op lage temperatuur uit raffinaderij- en methanolprocesuitlaatgassen met een afgedichte corrosiebestendige constructie en monitoring voor variabele werking. Bekijk Product →
Wat de configuratie ook is, het warmteoverdrachtsoppervlak is de plek waar vervuiling, erosie en trillingen het eerst optreden planning voor inspectie van ribbenbuizen hoort in hetzelfde gesprek als spargeronderhoud.
Een sparger is slechts zo goedkoop als de stoom erachter. Herwin die stoom stroomopwaarts en de hele berekening verandert.
Veelgestelde vragen
Hoe bereken je de stoomstroom voor een sparger?
Vermenigvuldig de vloeibare massa plus het waterequivalent van de tank met de soortelijke warmte en de temperatuurstijging, deel door de verwarmingstijd om kW te krijgen en deel vervolgens door de warmte die vrijkomt per kilogram stoom. Bij 6 bar g en condensaat dat uittreedt bij een tanktemperatuur is dat ongeveer 2.400 kJ/kg, dus voor een vermogen van 2.000 kW is ongeveer 3,0 t/u nodig. Voeg 5 tot 10 procent toe voor warmteverlies tijdens het opwarmen.
Waarom klopt een sproeipijp als de stoomklep opengaat?
Condensaat. Een inactieve sproeipijp vult zich met water, en stoom die met volle stroom binnenkomt, duwt die slak langs de leiding. Laat de leiding teruglopen naar een afvoerzak, verwijder het condensaat voordat de klep opengaat en breng de stroom langzaam omhoog. Op grotere lijnen kost een opwarmbypass veel minder dan de schade die een waterslag kan veroorzaken.
Hoe diep moet een sparger worden ondergedompeld?
Minimaal 300 mm onder het laagste niveau van de bedrijfsvloeistof, met een vrije ruimte van 100 tot 200 mm boven de tankvloer. Ondieper onderdompelen veroorzaakt spatten en lawaai, en zorgt ervoor dat de bovenkant van de pijp droog en cyclusbaar wordt, wat de gebruikelijke oorzaak is van vermoeiingsscheuren tussen de gatenrijen.
Drie cijfers bepalen een sparger: stoomstroom, gatoppervlak en onderdompelingsdiepte. Zorg dat je ze alle drie goed hebt en de rest is documentatie.
Spargers hoeven niet ingewikkeld te zijn, maar moeten wel berekend worden. Het tankvolume bepaalt de belasting, de belasting bepaalt de stoomstroom, de stoomstroom bepaalt de boring en het gatoppervlak, en de onderdompeling bepaalt of de pijp zijn ontwerplevensduur meegaat of in het tweede seizoen scheurt.
Een sparger is een drukdeel met een procesfunctie. Bepaal het op basis van de energiebalans, leg de gaten uit voor het volledige turndown-bereik en koop het met hetzelfde papierwerk als de rest van het stoomsysteem.