Een turnaround van een raffinaderij zorgt voor zes weken stilstand, een kanaalopening van 2,4 m en een rookgasstroom die binnenkomt bij 340 C en moet vertrekken bij 155 C. Een catalogus-shell-and-tube-eenheid gebouwd rond standaarddiameters en buislengtes zal de bundel ofwel te groot maken, ofwel de drukval aan de gaszijde voorbij duwen waar de ventilator voor geïnduceerde trek voor kan betalen. In die kloof tussen een datasheet en een echt kanaal worden op maat gemaakte warmtewisselaars gespecificeerd.
Deze gids behandelt wat feitelijk een op maat gemaakt warmtewisselaarontwerp voor industriële warmteterugwinning drijft: het belastingbereik, de buis- en lamelgeometrie, de materiaal- en codebeslissingen, en de controles die een koper moet uitvoeren voordat hij een inkooporder vrijgeeft.
Wat maakt een warmtewisselaar op maat?
Een op maat gemaakte warmtewisselaar is ontworpen rond een taakbereik in plaats van te worden geselecteerd uit een vast formaatbereik. De envelop legt de massastroom, inlaat- en uitlaattemperaturen, toelaatbare drukval, vervuilingsgedrag en de ruimte waarin de unit moet passen vast. Buisdiameter, vintype, vinsteek, materiaal en header-indeling volgen allemaal uit deze cijfers.
Een op maat gemaakte warmtewisselaar is een thermische eenheid waarvan het oppervlak, de geometrie en de materialen worden berekend voor één specifieke gas- of vloeistofstroom en één specifiek installatieomhulsel, in plaats van te worden gekozen uit een catalogus met standaardafmetingen.
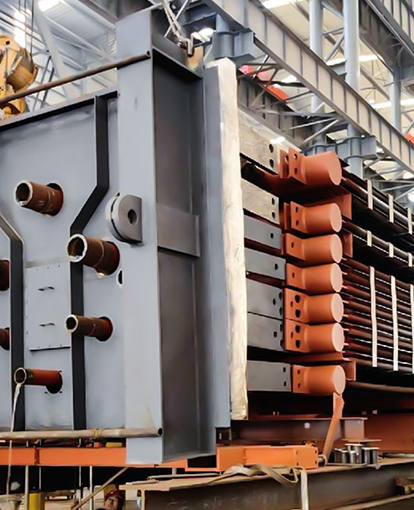
Het verschil manifesteert zich op drie plaatsen. Oppervlakte wordt afgestemd op het recht in plaats van naar boven afgerond op de eerstvolgende standaardbundel. Drukval aan de gaszijde wordt eerder als een harde beperking beschouwd dan als een bijproduct van selectie. En de buisindeling is gebouwd rond de kanaalopening die u daadwerkelijk heeft, inclusief de hijsroute naar positie.
Cataloguseenheid
- Op maat gemaakt voor een standaard schaaldiameter en buislengte
- Uit de selectie volgt drukval
- De vervuilingstoeslag is vastgelegd in het standaardontwerp
- Geleverd vanuit een vast assortiment
Aangepaste eenheid
- Oppervlakte berekend uit de warmtebelasting
- Drukval binnen de ventilatorcurve
- Fin pitch en reinigingstoegang ingesteld door de stofbelasting
- Gebouwd volgens de grenzen van het bereik, het gewicht en het tillen
Zes inputs die het ontwerp aandrijven
Zes inputs bepalen grofweg 80 procent van het ontwerp van een op maat gemaakte warmtewisselaar: massastroom, inlaattemperatuur, beoogde uitlaattemperatuur, toelaatbare drukval aan de gaszijde, stof- of vervuilingsbelasting en het installatiebereik. Al het andere in het citaat is een gevolg van die zes cijfers.
| Invoer | Typisch bereik | Wat het verandert |
| Gasmassastroom | 5 tot 200 t/u | Aantal buizen, oppervlakteoppervlak en gassnelheid |
| Inlaattemperatuur | 180 tot 600 C | Materiaalkwaliteit en uitzettingstoeslag |
| Doel uitlaattemperatuur | 120 tot 200 C | Balans tussen warmteterugwinning en dauwpuntmarge |
| Drukval aan de gaszijde | 200 tot 1200 Pa | Vinnensteek, aantal rijen en gezichtssnelheid |
| Stof- of vuilbelasting | laag tot 300 g/Nm3 | Vintype, vinsteek en schoonmaaktoegang |
| Installatie-envelop | kanaal- of openingsgrootte | Moduleafmetingen en hijsroute |
Laat een ervan weg en de offerte komt ofwel te groot ofwel te optimistisch terug. De uitlaattemperatuur is de gebruikelijke val. Door rookgas af te koelen tot onder het zure dauwpunt van zwavelhoudende brandstof, verandert een warmteterugwinningsproject binnen een paar seizoenen in een corrosieproject.
Vuistregel: bij elke verlaging van de schoorsteentemperatuur met 20 °C wordt ruwweg 1 procent van de brandstofinput van de ketel teruggewonnen, maar alleen tot aan het zuurdauwpunt van de brandstof die u daadwerkelijk verbrandt.
Finned Tubes Stel het thermische budget in
Aan de gaszijde draagt de lamellenbuis het thermische budget. Een goedgekozen lamellenbuis vermenigvuldigt het externe oppervlak ongeveer drie tot zes keer dat van een kale buis met dezelfde diameter, wat het praktisch maakt om warmte terug te winnen uit een grote rookgasstroom onder lage druk.
- H-type ribbenbuis. Rechthoekige vinnen zijn in paren langs de buis gelast, waardoor er brede gasbanen ontstaan die bestand zijn tegen asoverbrugging en die gemakkelijk kunnen worden gereinigd met roetblazers. Het is de gebruikelijke keuze bij stoffig gebruik of bij vaste brandstoffen.
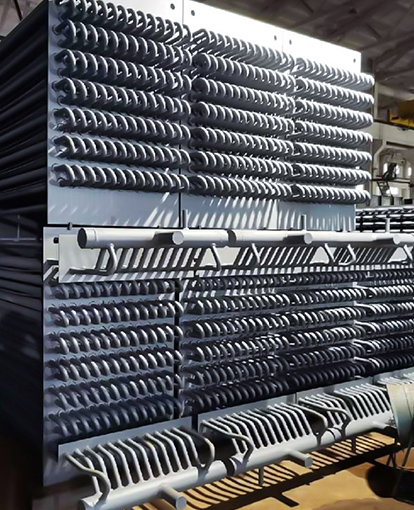
- Spiraalvormige vinnenbuis. Om de buis wordt een doorlopende strip gewikkeld en gelast, waardoor het hoogste oppervlak per meter en de kleinste praktische steek ontstaat. Het presteert het beste in schoner gas waar overbrugging geen risico vormt.
- Warmte pijp. Een afgedichte, geëvacueerde buis verplaatst de warmte isotherm tussen twee stromen zonder kruisbesmetting, wat van belang is als een lek tussen rookgas en product onaanvaardbaar is.
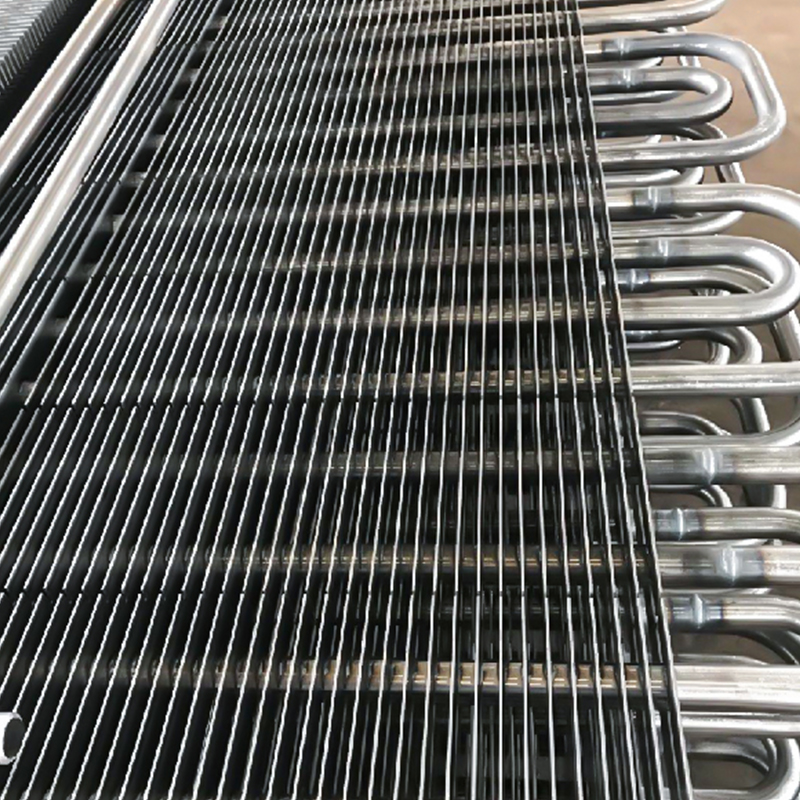 H-type ribbenbuis voor ketel- en warmtewisselaartoepassingen H-vormige lamellenbuis met hoogfrequent gelaste lamellen, geschikt voor stofrijk rookgas en warmteoverdracht met lage weerstand in ketels en industriële warmtewisselaars. Bekijk Product →
3 tot 6x buitenoppervlak versus een kale buis
2 tot 6 mm typische vinsteek bij ketelservice
10 tot 20 mm typische lamelhoogte op economiserbuizen
Fin pitch is een compromis. Een strakkere steek zorgt voor meer oppervlak in dezelfde doos, maar vergroot het risico op asoverbrugging en verhoogt de schoonmaakfrequentie. Dus bij stoffig gebruik wordt meestal een iets grotere steek beloond.
Economizers winnen warmte terug aan de achterkant
Een rookgaseconomiser aan de ketelzijde is meestal de goedkoopste plaats om warmteterugwinning toe te voegen, omdat het gas dat de ketel verlaat nog steeds bruikbare warmte vasthoudt op een temperatuur waarbij een compacte, goedkope eenheid het werk kan doen.
Het voedingswater komt doorgaans binnen bij een temperatuur van ongeveer 105 °C en vertrekt bij een temperatuur van 130 tot 150 °C. De warmte komt uit de gasstroom en niet uit de extra brandstof. Hetzelfde principe omvat drie gemeenschappelijke taken:
- Rookgas uit de ketelstaart, waarbij de uitlaat relatief schoon is en de belangrijkste beperking het zure dauwpunt is.
- Rookgas uit industriële ovens, waarbij stof en alkali de vinsteek en vaak het buismateriaal aandrijven.
- Rookgas van procesapparatuur, waarbij de samenstelling verandert met de batch en de eenheid stabiel moet blijven over de schommelingen heen.
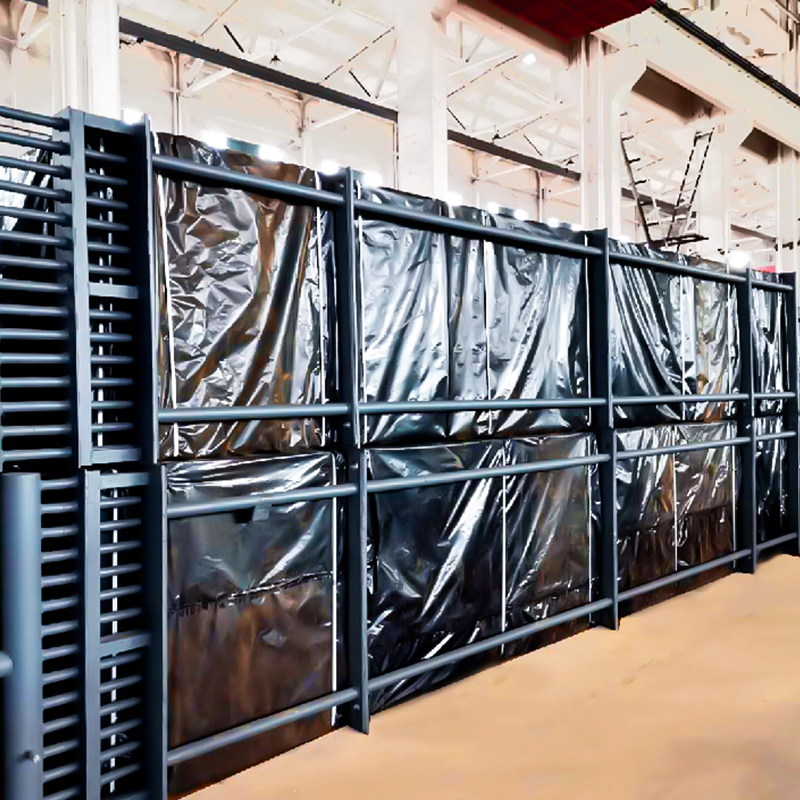 Ketelstaart-rookgaseconomiser voor voedingswaterverwarming Wint warmte terug uit de uitlaatgassen van de ketel om de temperatuur van het voedingswater te verhogen en het brandstofverbruik te verminderen, met een kronkelige of spiraalvormige buisconstructie met vinnen. Bekijk Product →
Een economist heeft geen exotische materialen nodig om terug te betalen. Het heeft de juiste vinnensteek nodig, een buiskwaliteit die het dauwpunt overleeft en een drukval die de bestaande ventilator kan absorberen zonder dat de motor hoeft te worden vervangen.
Afvalwarmteketels en HRSG-systemen
Wanneer teruggewonnen warmte nodig is als stoom in plaats van als voelbare warmte, wordt de aangepaste eenheid een afvalwarmteketel of een stoomgenerator met warmteterugwinning die is afgestemd op de uitlaatstroom in plaats van op een brandstofinvoer. Ontwerp begint aan de gaszijde: stroom, temperatuur en samenstelling bepalen het verdamperoppervlak, de trommeldruk en de stoomopbrengst.
Industriële restwarmteketels winnen stoom terug uit ovens en proceslijnen. Elektriciteitscentrales bevinden zich achter gasturbines in centrales met gecombineerde cyclus. Afvalbehandelingsketels verwerken rookgassen van verbranding, waarbij corrosie en vervuiling de lay-out meer bepalen dan de warmtebelasting.
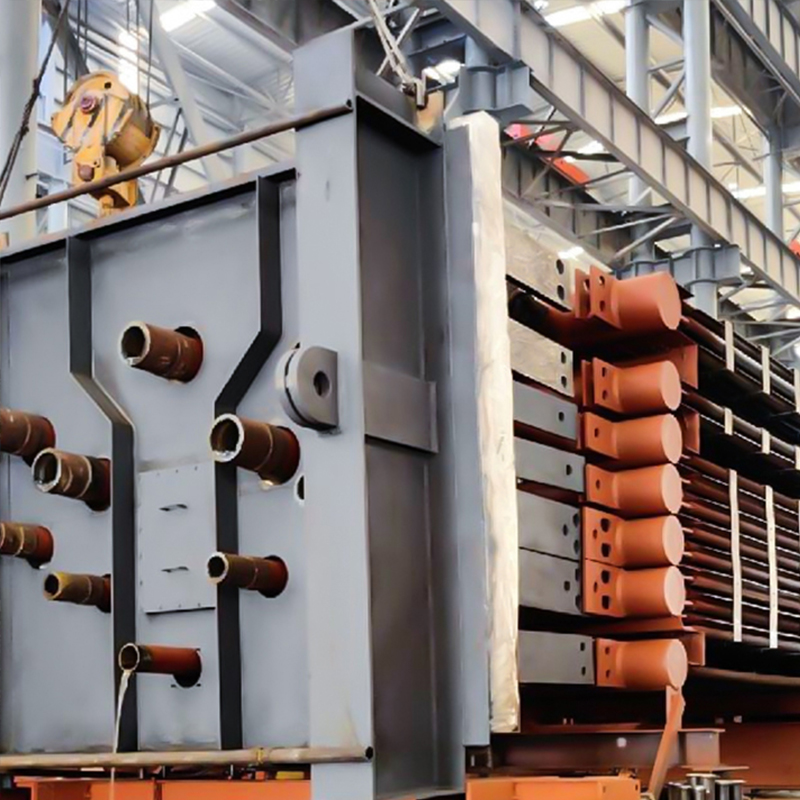 Industriële afvalwarmteketel voor stoomterugwinning Produceert stoom uit rookgas in staal-, chemische, cement- en smeltactiviteiten, met ontwerpen die zijn aangepast aan stof, corrosieve gassen en variërende temperaturen. Bekijk Product →
Eén getal regelt de meeste HRSG-argumenten: het knelpunt. Een strakkere knijp wint meer warmte terug, maar koopt die warmte met meer oppervlak en een grotere drukval aan de gaszijde.
Materiaalen, codes en laskwaliteit
De materiaalkeuze volgt de metaaltemperatuur en de gaschemie, en niet alleen de ontwerpdruk. De onderstaande banden bestrijken de meeste rookgas- en procesgasbelastingen.
| Material | Praktische metaaltemperatuur | Typische dienst |
| Koolstofstaal | tot ongeveer 425 C | Schoon, droog rookgas; laagste kosten optie |
| 1,25Cr-0,5Mo | 425 tot 540 C | Hetere gaspaden met een gematigde kruipvraag |
| 2,25Cr-1Mo | 540 tot 580 C | HRSG en processervice op hoge temperatuur |
| Austenitisch roestvrij staal | tot 600 C en hoger | Vochtig of licht corrosief gas, betere dauwpuntbestendigheid |
| Duplex en hogere legeringen | plicht specifiek | Chloridehoudende of zure condensaatomstandigheden |
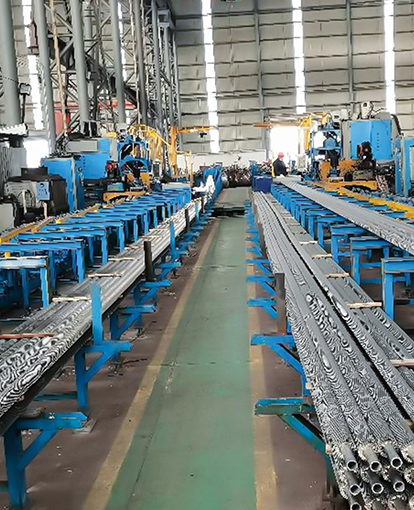
De fabricage is net zo belangrijk als de buiskwaliteit. Drukonderdelen worden gebouwd volgens erkende ketel- of drukvatcodes, het lassen is gekwalificeerd en gedocumenteerd, en de laskwaliteit wordt geverifieerd door middel van radiografie of real-time beeldvorming in plaats van alleen visuele inspectie. Kopers die aan de review werken, kunnen hier gebruik van maken ASME-nalevingsgids voor drukonderdelen voor ingenieurs als checklist.
Vraag of het buismateriaal, het lamellenmateriaal en het lastoevoegmateriaal apart op de tekening vermeld moeten worden. Het zijn vaak verschillende kwaliteiten, en het behandelen ervan als één item is een van de meest voorkomende oorzaken van vroegtijdig falen van buizen bij rookgasafvoer.
Hoe u een leverancier van aangepaste warmtewisselaars kunt onderzoeken
Vraag naar de thermische berekening, de drukvalcurve en de lasprocedure voordat u naar de prijs vraagt. Deze drie documenten onderscheiden een fabrikant die een project kan uitvoeren, van een fabrikant die er slechts één kan citeren.
Lees het dienstgegevensblad
Stroming, temperaturen, gassamenstelling, stofbelasting, ontwerpdruk en locatieomstandigheden moeten op één pagina passen. Als de leverancier ze niet allemaal opvraagt, is het thermische ontwerp een gok.
Controleer het thermische en hydraulische vermogen
Oppervlakte, aanstroomsnelheid, vinsteek en voorspelde drukval aan de gaszijde bij ontwerp en bij 110 procent belasting. Een ontwerp dat alleen op het ontwerppunt werkt, overleeft een koude start niet.
Bevestig de materialen en het corrosiegeval
Minimale metaaltemperatuur ten opzichte van het zure dauwpunt, corrosietolerantie en de reinigingsmethode die de buisindeling daadwerkelijk toestaat.
Controle van de fabricage en inspectie
Lasprocedure, NDT-methode, hydrotestdruk en inspectie-loslaatpunten. Geverifieerd gecertificeerde productie van drukonderdelen capaciteit en eigen radiografische inspectie verkorten het goedkeuringstraject aanzienlijk.
Stem het schema af op de plant
Moduleafmetingen, hefgewicht, omvang van de montage op locatie en leveringsmijlpalen tegen de uitvalperiode.
Een leverancier die bij de eerste technische doorgang een warmtebalans, een drukvalcurve en een lasinspectieplan kan laten zien, heeft een heel ander risicoprofiel dan een leverancier die alleen maar een prijs stuurt.
Veelgestelde vragen
Wat is een warmtewisselaar op maat?
Het is een thermische eenheid waarvan het oppervlak, de geometrie en de materialen worden berekend voor één specifieke stroom en één installatieomhulsel. Het is ontworpen voor deze taak en niet geselecteerd uit een standaardgroottebereik.
Wanneer is een maatwerk exemplaar goedkoper dan een standaard exemplaar?
Wanneer uw drukval, stofbelasting, gaschemie of beschikbare ruimte buiten een standaard unitbereik valt. De eenheidsprijs is meestal hoger, maar ventilatorvermogen, schoonmaakonderbrekingen en levensduur zorgen er normaal gesproken voor dat de totale kosten de andere kant op gaan.
Wat hoort er in een offerteaanvraag?
Massastroom, inlaat- en uitlaattemperatuur, gassamenstelling inclusief zwavel en vocht, stofbelasting, toelaatbare drukval, ontwerpdruk en -temperatuur, corrosietolerantie en het installatiebereik met hijsbeperkingen.
Als u de juiste invoerrechten instelt, wordt de rest van een op maat gemaakte warmtewisselaarofferte vergelijkbaar tussen leveranciers. Sla dit over en je vergelijkt drie verschillende aannames.