Een kolencentrale van 250 MW met naverbranding kan jaarlijks 1,2 tot 1,6 miljoen ton rookgas door de absorber sturen. De absorber zelf is meestal niet het beperkende item. De moeilijkere problemen zijn van thermische aard: het afkoelen van het rookgas van 140°C naar grofweg 45°C, het leveren van 100 tot 150 ton lagedrukstoom per uur aan de herverdamper, en het schoon en corrosiebestendig houden van de warmtewisselaarsoppervlakken gedurende een campagne van twintig jaar.
Daarom moeten koolstofafvangeenheden worden gespecificeerd als geïntegreerde warmteterugwinningssystemen, en niet als een op zichzelf staande kolom plus een oplosmiddelpakket. De apparatuur die zorgt voor de rookgaskoeling, condensaatverwarming en stoomopwekking door de reboiler bepaalt of de afvanginstallatie haar energiestrafdoel haalt of stilletjes meer stoom verbruikt dan het beloofde ontwerp. In dit artikel wordt uitgelegd waar deze thermische taken zich bevinden, welke componenten deze dragen en wat u moet controleren voordat u een inkooporder plaatst.
Waarom CO2-afvangeenheden de eerste thermische systemen zijn
De meeste werkende koolstofafvangeenheden gebruiken waterige amine-oplosmiddelen. De regeneratiestap is de grootste continue warmtebelasting. Afhankelijk van de oplosmiddelformulering, de CO2-belasting en de stripperdruk verbruikt de reboiler ongeveer 2,8 tot 3,6 GJ per ton opgevangen CO2. Voor een afvanginstallatie van 1 miljoen ton per jaar komt dat neer op 100 tot 150 ton verzadigde stoom per uur, doorgaans bij 0,3 tot 0,5 MPa. Als de stoom afkomstig is van een bestaande turbinecyclus, vermindert dit het nettovermogen; als het afkomstig is van een hulpketel, voegt dit brandstofkosten en emissies toe.
Drie thermische taken domineren de balans van de installatie:
- Rookgaskoeling en waterafvoer vóór de absorber, doorgaans van 120–160°C tot 40–50°C.
- Reboiler-stoomtoevoer bij stabiele druk en temperatuur, met laag overdrachtsrisico.
- Warmte-uitwisseling met arm/rijk oplosmiddel en koeling van CO2-producten, die de afbraak van oplosmiddelen en de compressie-energie beïnvloeden.
Elke taak heeft een ander uitrustingsantwoord. De rode draad is dat warmtewisselaars met een groter oppervlak en ketels voor de terugwinning van afvalwarmte energie kunnen terugwinnen die anders zou worden afgevoerd naar het koelwater of de schoorsteen. Dat herstel compenseert rechtstreeks de vraag naar stoom van de opvangfabriek.
Rookgaskoeling en warmteterugwinning
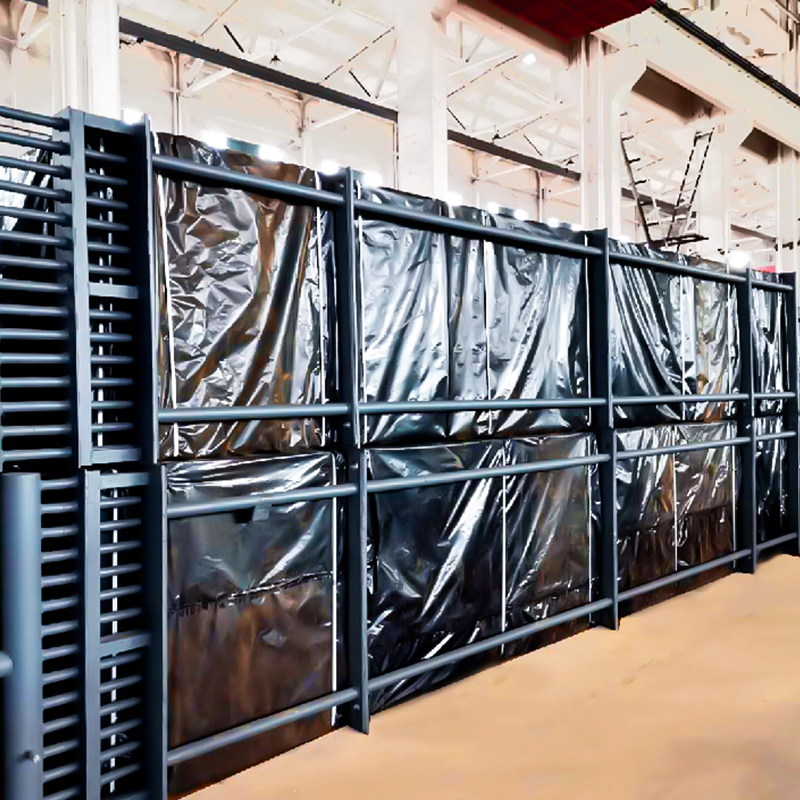 Economizer voor rookgas uit ketelstaart Inlaatrookgastemperatuur | 120-200°C | | Uitlaatrookgastemperatuur | 100-150°C | | Inlaat voedingswatertemperatuur | 80-120°C | | Uitlaat voedingswatertemperatuur | 150-20... Bekijk Product →
Bij de inlaat van een afvangunit is het rookgas voor de meeste amineabsorbeerders te heet en te nat. Direct blussen met water is eenvoudig, maar het verbruikt behandeld water en stuurt de teruggewonnen warmte naar de atmosfeer. Een indirecte warmtewisselaar recupereert voelbare warmte terwijl het gas naar het absorbervenster wordt gekoeld. De teruggewonnen warmte kan het voedingswater van de ketel, het retourwater van de stadsverwarming of de verbrandingslucht voorverwarmen.
Bij kolen- en biomassacentrales ziet het rookgaskoelingsgedeelte er vaak uit als een lagetemperatuureconomiser. De ontwerpuitdaging is niet de warmteoverdrachtscoëfficiënt; het is het zure dauwpunt. Wanneer de buiswand onder het dauwpunt van zwavelzuur zakt, vormt zich condensatie en begint corrosie. De praktische oplossing is om de metaaltemperatuur tijdens normaal bedrijf boven het dauwpunt te houden, of om corrosiebestendige materialen zoals ND-staal, Corten of roestvrij staal te specificeren waarbij condensatie niet kan worden vermeden.
Een rookgaseconomiser aan het uiteinde is een gebruikelijke keuze omdat deze stroomafwaarts van de bestaande luchtvoorverwarmer kan worden geïntegreerd, waarbij de opgevangen warmte wordt gebruikt om de temperatuur van het voedingswater te verhogen of om lagedrukstoom te genereren. Dezelfde unit kan de koelbelasting op de direct contact koeler verminderen, waardoor het waterverbruik en de chemicaliëndosering worden verlaagd. Bij een renovatie achteraf is dit vaak de goedkoopste manier om een deel van de energieboete terug te vorderen.
Stoomtoevoer voor regeneratie: HRSG- en afvalwarmteketelrollen
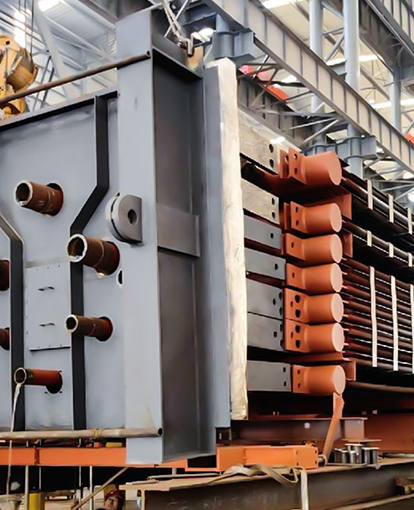
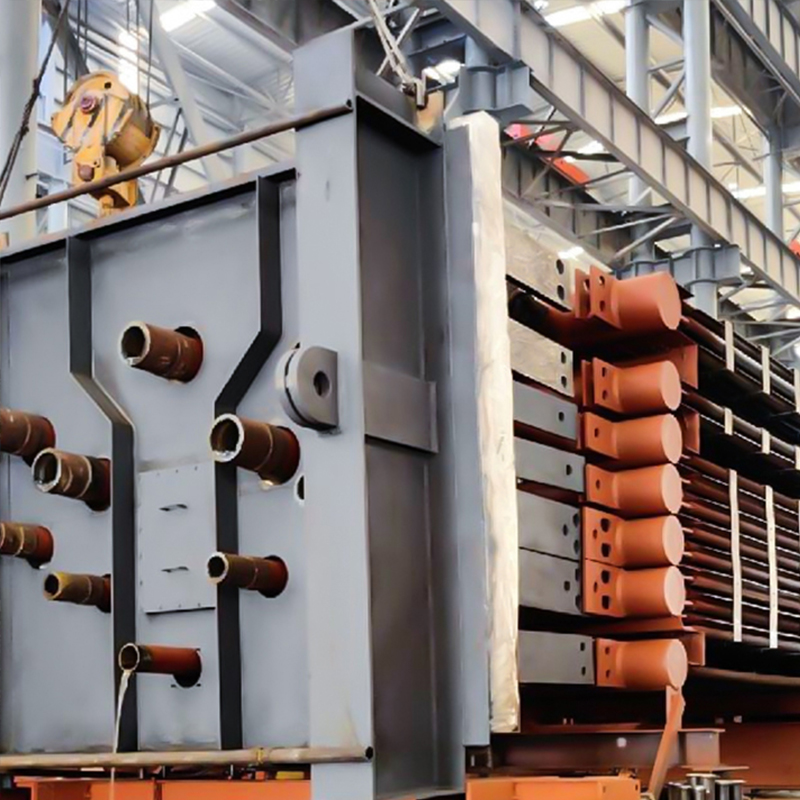 Industriële afvalwarmteketel Rookgasvolume |320.000 Nm³/h| | Inlaatrookgastemperatuur |450°C| | Uitlaatrookgastemperatuur |100°C| | Stoomverdampingssnelheid |3,8-54,5 t/u| | Stoomdruk |0.... Bekijk Product →
Koolstofafvangeenheden hebben stoom nodig, en ze hebben deze op betrouwbare wijze nodig bij de herverdamper. In energiecentrales met gecombineerde cyclus kan de stoomgenerator met warmteterugwinning (HRSG) extractiestoom leveren vanuit een middendruktrap. Op industriële locaties kan een afvalwarmteketel warmte terugwinnen uit ovenuitlaat, procesafgassen of gasturbine-uitlaatgassen om de vereiste stoom te produceren. De belangrijkste selectievraag is of de stoombron het belastingsprofiel van de afvanginstallatie kan volgen zonder het gastproces te verstoren.
Een afvalwarmteketel die is ontworpen voor afvangservice moet twee bedrijfsmodi hanteren: normaal afvangbedrijf en afvangbypass. Tijdens de bypass kan de ketel hogere rookgastemperaturen of afwijkende debieten waarnemen. Het regelsysteem, de trommelafmetingen en de oppervlakken van de oververhitter of verdamper moeten beide verdragen. Als de herverdamper verzadigde stoom nodig heeft, moet de ketel worden gespecificeerd met voldoende stoomruimte en afscheidingsefficiëntie om overdracht te voorkomen, wat het oplosmiddel kan vervuilen en de stripper kan beschadigen.
Als de gastplant al over een HRSG beschikt, kan de opvangeenheid mogelijk gebruik maken van lagedrukstoom uit het lagedrukvat of van een extractie. Dat is vaak goedkoper dan een nieuwe ketel, maar niet gratis: de stoom is al door een turbinefase gegaan, waardoor het gebruik ervan voor regeneratie de elektriciteitsopbrengst verlaagt. Een speciale afvalwarmteketel kan soms warmte terugwinnen uit een stroom die anders zou worden afgevoerd, waardoor een afvalstroom in een herverdamper wordt omgezet.
Componentselectie: ribbenbuizen, materialen en reiniging
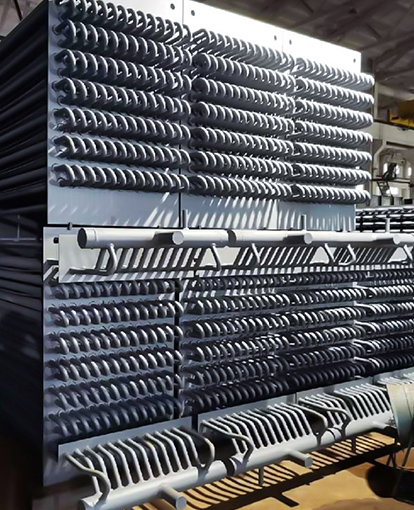
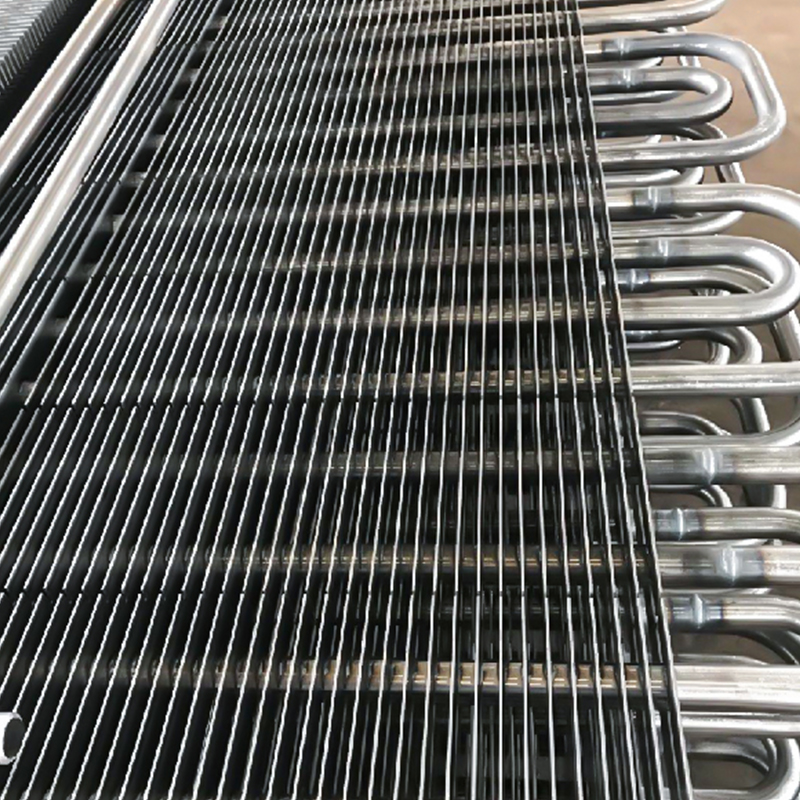 H-type ribbenbuis Buis OD 25-65 mm Buiswanddikte ≥3 mm Finafmetingen 70 mm × 70 mm, 75 mm × 75 mm, 95 mm × 89 mm, enz. Findikte 0,3-0,4 mm Fin-steek 3-10 mm Materiaal: koolstofstaal, roestvrij ... Bekijk Product →
In de rookgaskoeler, economizer en voedingswatervoorverwarmer van de opvangeenheid doet het buisoppervlak het werk. Verlengde oppervlakken vergroten het oppervlak aan de gaszijde zonder het drukomhulsel te vergroten. De keuze tussen lamellenbuizen van het H-type, spiraalvormige lamellenbuizen en gladde buizen heeft invloed op de warmteoverdracht, vervuiling en reinigingsstrategie.
| Parameter | H-type ribbenbuis | Spiraalvormige vinnenbuis | Gladde buis |
|---|---|---|---|
| Warmteoverdrachtsoppervlak per lengte-eenheid | Matig tot hoog | Hoog | Laag |
| Weerstand tegen vervuiling in met as beladen gas | Goed; open kanalen zijn bestand tegen overbrugging | Matig; vinopeningen kunnen verstopt raken | Goede maar grote voetafdruk |
| Reinigingsmethode | Roetblazers, waterwassing | Roetblazers, voorzichtig wassen met water | Roetblazers, mechanische reiniging |
| Typische pasvorm in opname-eenheid | Rookgaskoeler, economiser | Schoon gas of vervuilingsarme dienst | Hoog-temperature or abrasive duty |
Materiaalkeuze volgt dezelfde logica. Koolstofstaal is acceptabel boven het zuurdauwpunt. Voor lagere metaaltemperaturen kunt u corrosiebestendige soorten of een beschermende coating overwegen. De verbinding tussen buis en kopstuk is een cruciale las: hij moet lekdicht zijn onder thermische cycli, omdat zelfs een klein lek de oplosmiddellus kan vervuilen of een koude plek kan creëren die corrosie versnelt.
De toegang tot vervuiling en reiniging moet in de lay-outfase worden bepaald. Een opvangeenheid die er efficiënt uitziet op het gebied van warmte- en massabalans, kan binnen een paar maanden 10-15% van zijn warmteoverdrachtsprestaties verliezen als de roetblaasbanen geblokkeerd zijn of de buissteek te klein is voor de verwachte asbelasting. H-type lamellenbuizen worden vaak gekozen voor uit steenkool afkomstig rookgas, omdat hun rechte kanalen gemakkelijker schoon te maken zijn dan dichte spiraalvinnen.
Inkoop- en engineeringrisicocontroles
De warmtewisselaars en afvalwarmteketels in een koolstofafvangeenheid zijn drukonderdelen. Ze moeten worden ontworpen, gelast, geïnspecteerd en gedocumenteerd volgens een erkende code. Bij de meeste internationale projecten is ASME Boiler and Pressure Vessel Code Section I of Section VIII van toepassing, afhankelijk van het onderdeel en het rechtsgebied. ISO 9001 en ISO 3834-2 bieden het raamwerk voor kwaliteitsmanagement en lasfabricage. Zie dit voor een praktische checklist voor naleving van drukonderdelen ASME-nalevingsgids voor drukonderdelen voor ingenieurs .
Stel voordat u een opdracht gunt drie vragen:
- Kan de leverancier de thermische beoordeling en het mechanische ontwerp samen uitvoeren, of geeft hij een gegevensblad door aan een fabrikant? Afvangeenheden hebben vaak een krappe perceelruimte en variabele rookgasomstandigheden. Een leverancier die controles op de warmte-inbreng kan uitvoeren en projecttekeningen kan omzetten in fabricagetekeningen vermindert het interfacerisico.
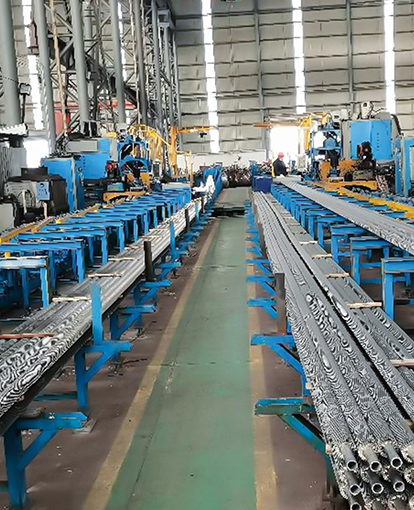
- Wat is het las- en inspectieplan? Geautomatiseerde laslijnen plus radiografische of röntgenbeeldvorming in realtime zijn geen marketingdetails; ze bepalen of buis-naar-header-lassen een heliumlektest doorstaan en thermische cycli overleven.
- Wat is het leverings- en capaciteitsbewijs? Grote EPC-projecten hebben inzicht in tonnage nodig. Een fabrikant met een jaarlijkse productie van meer dan 20.000 ton en ervaring in de energiesector, de petrochemie en de zware industrie kan schemawijzigingen doorgaans beter opvangen dan een kleine werkplaats.
Het helpt ook om de technische achtergrond en exportervaring van de fabrikant te beoordelen voordat de technische offerte wordt verduidelijkt. Voor projecten in meerdere rechtsgebieden zijn documentatiepakketten, traceerbaarheid van materialen en inspectiecoördinatie door derden net zo belangrijk als het thermische ontwerp. Een leverancier die aan meer dan 50 landen heeft geleverd, beschikt waarschijnlijk al over procedures voor deze vereisten. U kunt beoordelen de technische en fabricageachtergrond van de fabrikant als onderdeel van het prekwalificatieproces.
Koolstofafvangeenheden slagen of falen op het gebied van warmte-integratie. De absorber en het oplosmiddel krijgen de meeste aandacht, maar de rookgaskoeler, de economiser, de restwarmteketel en de lamellenbuisoppervlakken bepalen hoeveel stoom de herverdamper daadwerkelijk nodig heeft en hoeveel van de energieverlies van de installatie kan worden teruggewonnen. Begin vroeg met de thermische specificatie, houd het zuurdauwpunt en de vervuilingsmarges zichtbaar in de lay-out en kies leveranciers van drukonderdelen die naleving van de code, laskwaliteit en capaciteit voor grote EPC-leveringen kunnen aantonen. Als het goed is gedaan, is de warmteterugwinningsapparatuur geen aanvulling op de opvangeenheid; het is het onderdeel dat de afvangeenheid economisch duurzaam maakt.